


完璧なプロトタイプは、デザインコンセプトが作業台上で機能することを証明します。工場が同じ製品を確実に、安全に、または利益を上げて大規模に製造できることを保証するものではありません。単一の手作りモデルから大量生産への移行には、重大なリスクが伴います。潜在的な構造上の欠陥、厳しい青少年向け製品の安全基準の不遵守、および大幅な製造の非効率に直面します。単一ユニットを手作業で研磨するには何時間もかかります。その仕上げを 1 万台にわたって複製するには、自動化された精度が必要です。コストのかかるリコールや生産遅延を防ぐには、大規模な製造を開始する前に、厳格な多段階検証フレームワークを導入する必要があります。エンジニアリング検証テスト (EVT)、設計検証テスト (DVT)、および製造検証テスト (PVT) の各フェーズを実行すると、機能的、美的、拡張性のリスクが系統的に排除されます。この構造化されたアプローチにより、 カスタムベビー家具は、 幼児の安全性や生産スケジュールを損なうことなく、コンセプトから市場投入可能な製品までスムーズに移行します。
安全性とコンプライアンスはスケールに優先します: プロトタイプは、ツーリングを開始する前に、毒性、構造的完全性、閉じ込めの危険性に関する厳格な規制テスト (CPSC、ASTM など) に合格する必要があります。
製造可能性を考慮した設計 (DFM) は交渉の余地がありません。 成功したプロトタイプは、再現可能なプロセスに変換する必要があります。複雑なカスタムジョイントや仕上げでは、ユニットエコノミクスを維持するために簡素化が必要になる場合があります。
3 段階の検証フレームワーク: エンジニアリング検証テスト (EVT)、設計検証テスト (DVT)、および製造検証テスト (PVT) により、機能的、美的、拡張性のあるリスクが系統的に排除されます。
パイロット実行により財務上のリスクを軽減: 小規模バッチの生産実行を実行すると、資本を量産に投入する前に、組み立ての非効率性や工具のエラーを特定できます。
多くのオペレーターは、承認されたプロトタイプが工場現場で使用できる状態になっているという誤解に基づいて作業を行っています。 1 つの完璧なユニットを作ることと、1 万個の同じユニットを作ることの間には大きな隔たりがあります。プロトタイプは、多くの場合、熟練した職人によって手作業で作成されます。大量生産は、機械の自動化、標準的な材料、さまざまなスキル レベルの工場オペレーターに依存しています。労働時間を飛躍的に増加させなければ、職人の技を拡大することはできません。
ランレート生産に移行すると、いくつかの変数が即座に変化します。手作業による職人の作業は、自動化された CNC ルーティングおよびエッジバンディングマシンに置き換えられます。パイン無垢材やブナ材などの天然素材は、窯乾燥によるばらつきがあり、寸法や安定性に影響します。温度管理された設計スタジオで作られたプロトタイプは、湿気の多い工場環境で加工された木材とは異なる動作をします。細心の注意を払った手作業や特注の建具などのオーダーメイドのプロトタイプ技術は、高速生産ラインには応用できません。工場では、スループットを維持するために、標準化されたダボの配置、カムロック、および均一なパネル厚さが必要です。
検証段階をスキップすると、生産現場に重大な影響が生じます。時期尚早にスケーリングを行うと、高い欠陥率、一貫性のない公差、そして壊滅的な製品リコールが発生します。未熟な家具業界では、構造上の欠陥や仕上げの欠陥は重大な安全上の問題です。製造容易性設計 (DFM) を導入すると、設計を効率的に製造できるようになります。 DFM では、エンジニアはすべてのコンポーネントを検討し、構造の完全性を損なうことなく、コンポーネントを簡素化できるか、別の部品と組み合わせることができるか、または完全に削除できるかを検討する必要があります。
材料の代替: 珍しい試作品の木材を、すぐに入手できる持続可能な木材グレードに置き換えます。
ジョイントの簡素化: 複雑なほぞジョイントとほぞジョイントを標準のダボおよびミニフィックス カム ロック システムに変換し、より迅速な組み立てを実現します。
仕上げの標準化: 手でこすったオイルから、自動化された UV 硬化の非毒性ラッカーへの移行。
ハードウェアの統合: 最終組み立てに必要な固有のネジ サイズの数を減らし、ユーザー エラーを最小限に抑えます。
エンジニアリング検証テスト (EVT) は、未使用製品のベースラインの機械的および構造的要件を確立します。この段階では、基本設計が構造的に健全であり、意図された使用や予見される乱用に耐えられることが証明されます。あなたがテストしているのはデザインの美しさではなく、デザインの物理学です。
公差スタックアップは、EVT 中の重要なチェックです。バッチで製造すると、個々の部品の公差がさらに大きくなります。わずかなミリメートルの変動 カスタムキッズテーブルセットは、 最終組み立て中に構造が不安定になったり、危険な隙間が生じたりします。脚が1mm長すぎ、卓上ソケットが1mm浅すぎると、2mmの隙間が生じてぐらつきが生じます。エンジニアは、一貫した組み立てを保証するために、数十のランダムなサンプルにわたって部品のテストフィッティングを検証する必要があります。
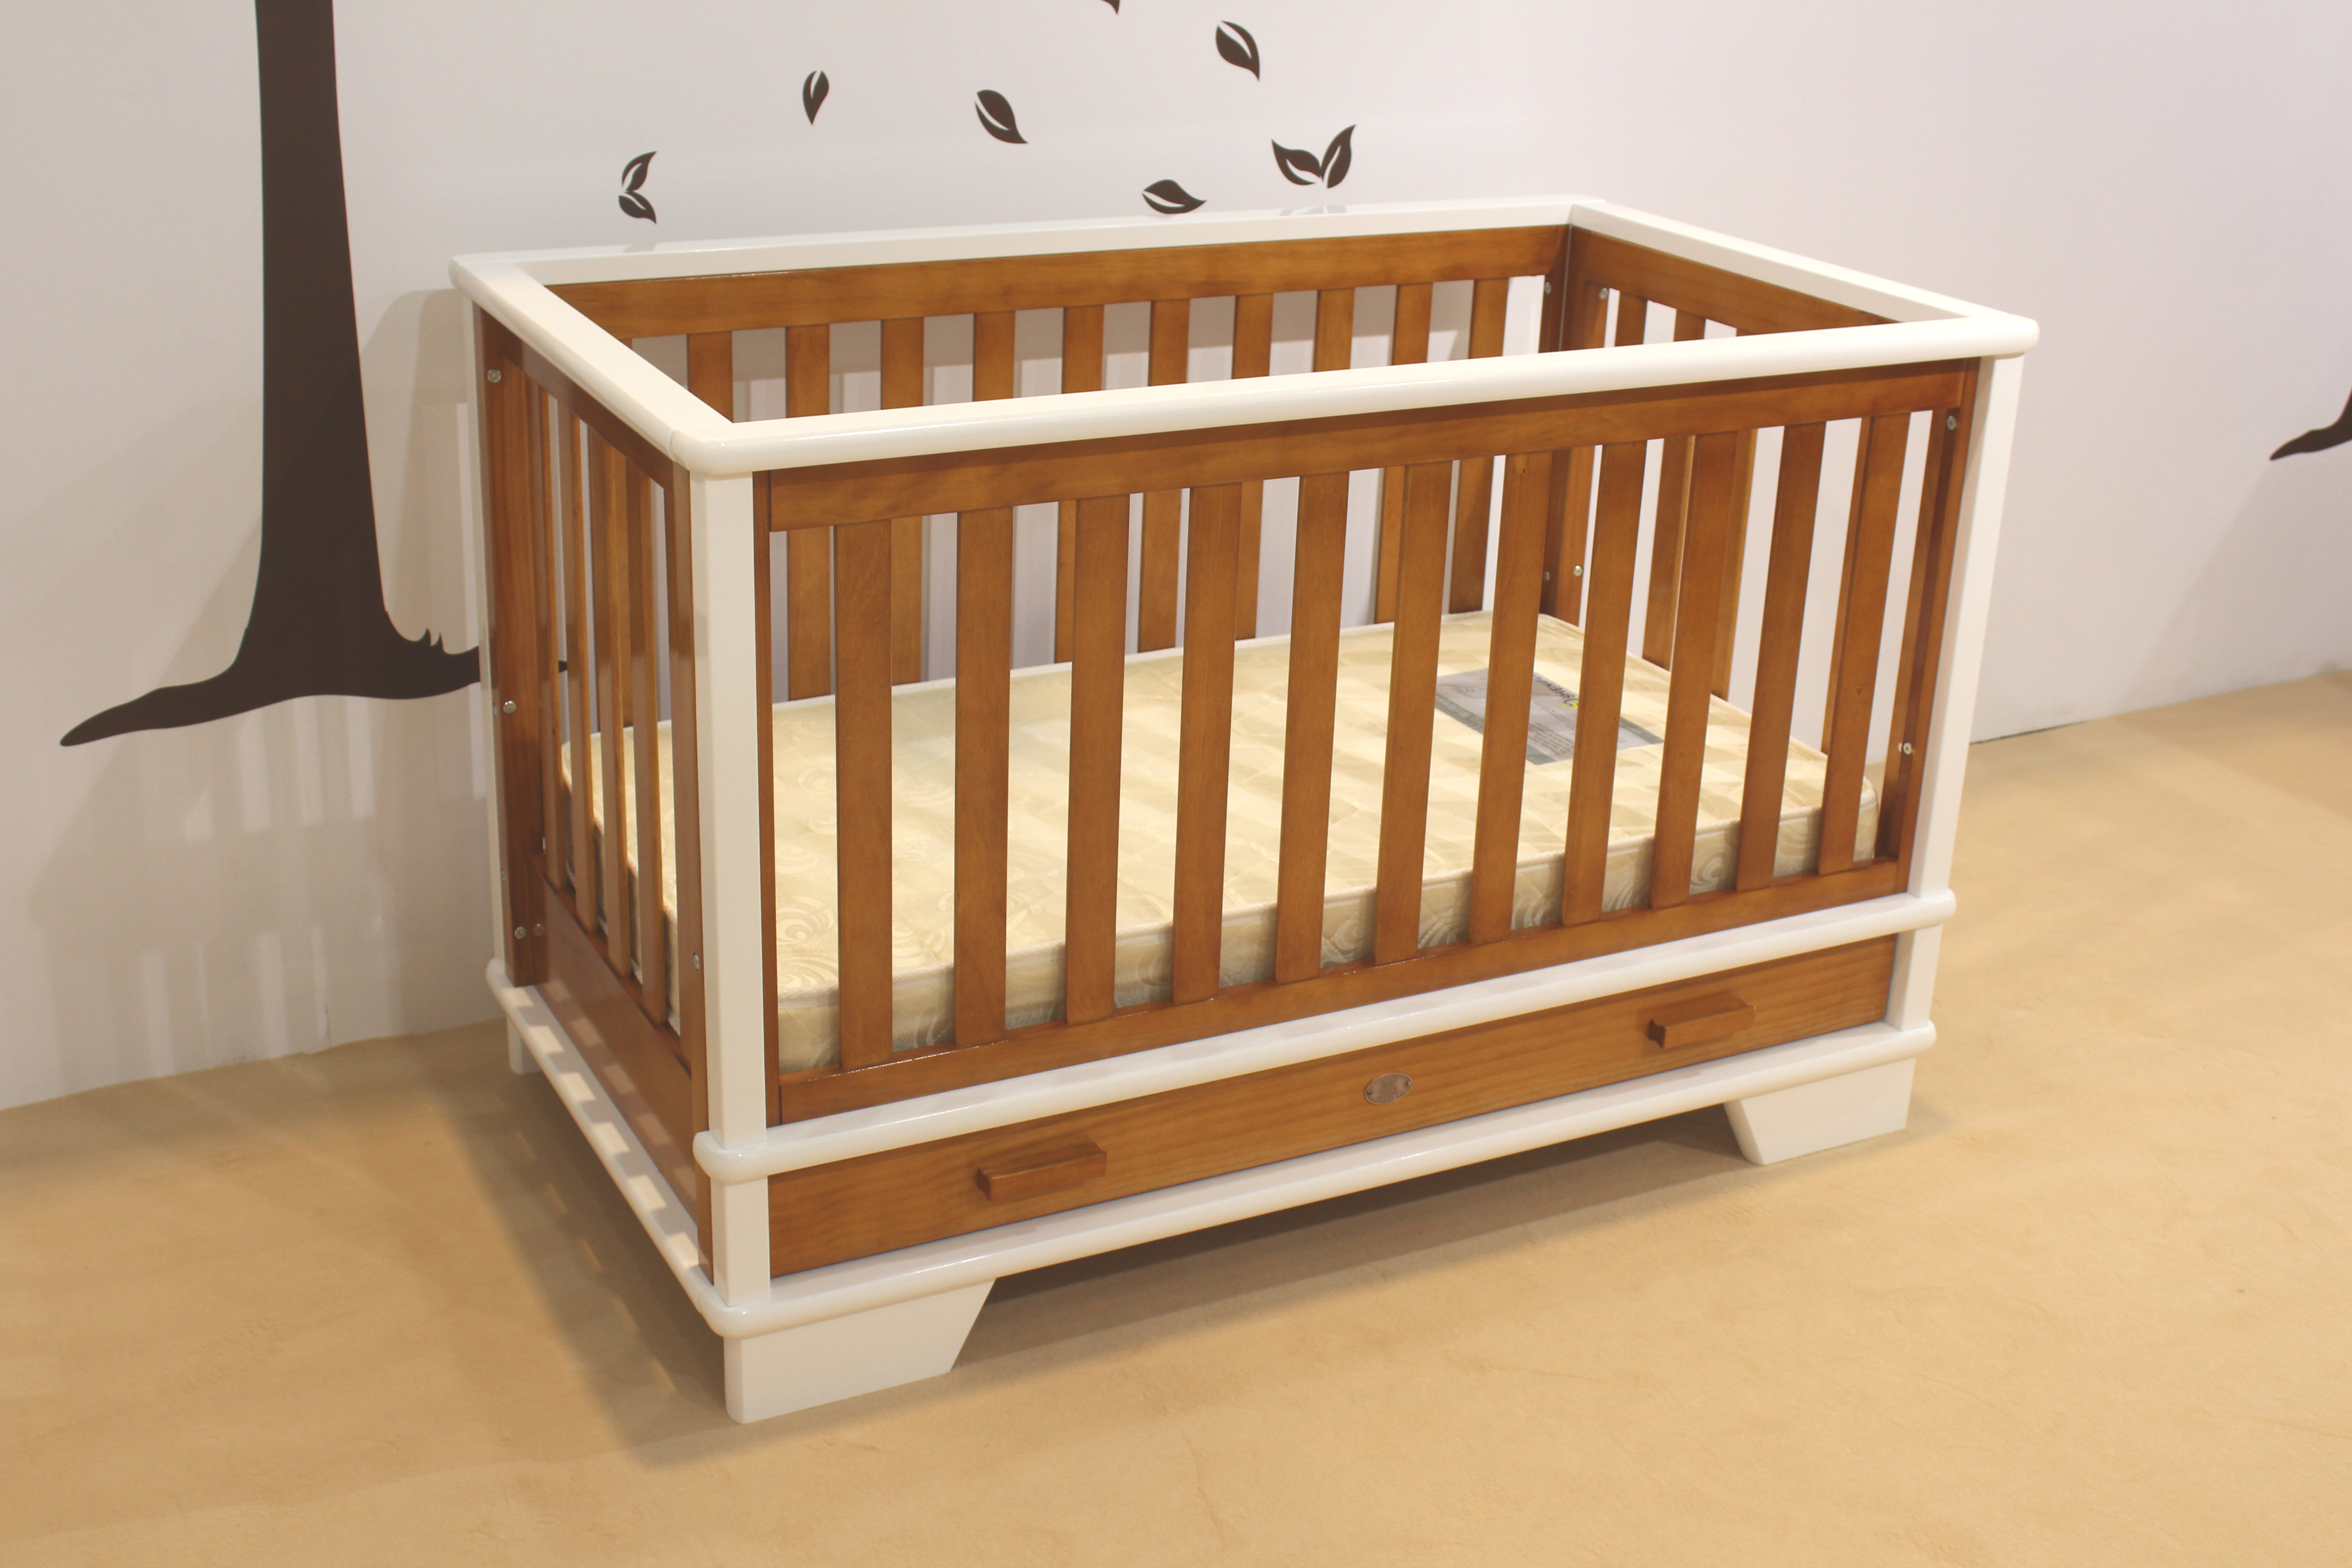
負荷試験とストレス試験は幼児向け製品にとって最も重要です。製品は重量制限と耐衝撃性について厳しいテストを受けています。あ カスタムベビーベッド には、広範なマットレスサポート強度テスト、スラット耐久性チェック、および繰り返し荷重テストによるサイドレールの完全性評価が必要です。幼児が飛び跳ねる様子を再現するために、マットレスサポートシステムに重いおもりを繰り返し落とします。ハードウェアとファスナーの信頼性も評価する必要があります。インサート、ボルト、およびロック機構は、繰り返しの組み立てと分解に、ねじ山が剥がれたり緩んだりすることなく耐える必要があります。
環境ストレス スクリーニングでは、プロトタイプの材料が湿度や温度の変化にどのように反応するかを評価します。木材は吸湿性があります。湿気を吸収して放出します。 EVT サンプルを環境チャンバーに置き、極度の高温と高湿度を繰り返します。これにより、海上輸送や倉庫での長期保管時の木材の反り、接合部の剥離、接着不良を防ぎます。
EVT テスト カテゴリ |
試験方法 |
合格基準 |
|---|---|---|
静荷重試験 |
構造の中心点に固定ウェイトを 24 時間適用します。 |
たわみ、亀裂、接合部の剥離がありません。 |
動的衝撃試験 |
指定された質量を設定高さからマットレスベース上に落とします。 |
ハードウェアは安全なままです。構造的な欠陥はありません。 |
周期振動試験 |
組み立てたユニットを機械で10,000回振動させます。 |
ファスナーが緩まない。ユニットは硬いままです。 |
環境サイクリング |
ユニットを湿度 85%、40°C に 72 時間放置します。 |
木材の水分含有量は安定しています。反りはありません。 |
設計検証テスト (DVT) では、生の構造的完全性からユーザーの安全性、法規制への準拠、最終的な外観上の承認に焦点を移します。この段階では、量産を開始する前に、製品がすべての法的要件とブランド基準を満たしていることを確認します。製品の最終的な外観、感触、法的安全性を確保することになります。
毒性および材料の認証は必須です。未使用製品に使用されるすべての塗料、ワニス、織物、加工木材は、鉛、フタル酸エステル、VOC、重金属について検査する必要があります。市場参入のためには、これらの規格への準拠は交渉の余地がありません。第三者の試験機関は、表面コーティングに含まれる鉛の含有量が 90 ppm 未満であることを検証する必要があります。
重量のある商品の場合は、転倒の危険性と重心を慎重に評価する必要があります。あ カスタム保育園ドレッサーは 、転倒防止コンプライアンス (ASTM F2057) を保証するために、特定の安定性テストを受ける必要があります。これには、複数の引き出しが同時に開くのを防ぐ引き出しインターロック システムのテストと、拡張された引き出しに 50 ポンドの重りを吊り下げてユニットの安定性を評価することが含まれます。
挟み込みと間隔の基準では、厳密な寸法チェックが必要です。四肢、頭、胴体の挟み込みを防ぐために、許容範囲を厳密に制御する必要があります。これらのチェックは、スピンドル、レール、装飾的なカットアウトに適用されます。当社では、標準化されたテストプローブを使用して、隙間が指が入らないほど小さすぎるか、ヘッドが挟まらないほど十分に大きいことを確認します。化粧品の一貫性は、製造の絶対的な基準である「ゴールデン サンプル」を定義することによって確立されます。限界サンプルは、異なるバッチにわたる自然な木目のばらつき、色合わせ、塗装仕上げの粗さの制限など、許容可能な視覚的および触覚的なばらつきを定義します。
生産検証テスト (PVT) は、製品テストからプロセス テストに移行します。実際の工場の条件下で実際の生産ラインを評価し、製造プロセスが大規模に一貫して高品質の製品を生産できることを確認します。製品そのものだけでなく、製品を製造する工場の能力をテストしているのです。
ツーリングと治具の検証が最初のステップです。工場は、金型、切断治具、および CNC 治具が、最終的なエンジニアリング CAD ファイルで指定された正確な公差内で部品を製造していることを確認する必要があります。ここでの逸脱は、広範なアセンブリの問題につながります。 50 個の部品を CNC マシンに通し、デジタル ノギスですべての部品を測定して、マシンのキャリブレーションを検証します。
部品表 (BOM) とプロセスは、すべてのコンポーネントの正確な技術仕様を固定します。非毒性の木材シーラーから子供に安全な組み立てネジまで、大量組み立て中の無許可の部品交換を確実に防止します。サプライチェーンのストレステストでは、原材料サプライヤーの一貫性と信頼性を評価します。毒性のない織物要素や特定の木材グレードなど、一貫した天然素材を調達します。 カスタム Moses バスケット スタンドには、強力なベンダー管理が必要です。一次木材供給者が不足に直面した場合、工場は許可なく低グレードの木材を代替することはできません。
受入品質管理 (IQC): 工場に搬入される前に、生の木材の含水率とハードウェアのねじの精度を検査します。
工程内品質管理 (IPQC): CNC ルーティングの直後、塗装段階の前に部品の寸法をチェックします。
最終品質管理 (FQC): 完成したバッチからランダムにユニットを組み立てて、適合性、仕上げ、およびパッケージングの完全性を検証します。
生産の現実が最終売上原価 (COGS) にどのような影響を与えるかを分析することで、収益性が決まります。材料の収率と廃棄物の削減は重要な役割を果たします。設計をわずかに変更することで、標準的な木材または MDF シートの材料利用率が大幅に向上します。 CNC ネスティング レイアウトを最適化することで、無駄が削減され、材料コストが削減されます。パネル サイズを 0.5 インチ調整することで、1 枚のシートに 3 つではなく 4 つのパネルを取り付けることができる場合、材料コストが即座に 25% 削減されます。
組み立て時間と梱包効率には概念的なトレードオフがあります。事前に組み立てられたコンポーネントは、出荷量と運送費が高くなりますが、箱から出してすぐに優れた顧客エクスペリエンスを提供します。フラットパック設計では配送コストは削減されますが、ユーザーによる組み立てミスや梱包の損傷のリスクが高まります。分散モデルに最適なアプローチを決定するには、これらの要素を評価する必要があります。
50 ~ 100 ユニットのパイロット ランを構築することが最終チェックとして機能します。この小規模バッチの実行では、本格的な生産を許可する前に、組立ラインの時間、輸送時の梱包落下テスト、および最終的なユニットエコノミクスを検証します。これは、巨額の資本を危険にさらさずに非効率性を特定して解決するための重要なステップです。私たちは、作業員がライン上でユニットを組み立てるのにかかる正確な時間を追跡します。予定されていた 8 分ではなく 15 分かかる場合は、組み立てプロセスを再設計する必要があります。
製造パートナーの選択と能力のマッチングが、生産実行の成功を左右します。製品の複雑さと工場の特定の機能を一致させる必要があります。メーカーが 5 軸 CNC ルーターなどの精密機械と、未使用製品の公差に必要な品質管理システムを備えているかどうかを確認します。
ベンダーの依存関係を管理するには、コンポーネントのサプライヤーを多様化する必要があります。独自のジョイントファスナーや子供に安全な特殊仕上げを複数のベンダーから調達することで、1 つのサプライヤーが納品できない場合でも生産のボトルネックを回避できます。重要な安全コンポーネントを単一の供給元に依存しないでください。
規制の変更に対処するには、継続的なコンプライアンス監視のフレームワークを確立する必要があります。市場へのアクセスと消費者の安全を維持するために、CPSC、ASTM、または国際的な青少年向け製品の安全基準の更新が生産工程に即時に反映されるようにします。知的財産 (IP) の保護も重要です。 CAD ファイルやプロトタイプを海外またはサードパーティのメーカーと共有する場合は、独自の設計や機械的接合機構を保護するための措置を講じてください。最終的なエンジニアリング ファイルを送信する前に、秘密保持契約 (NDA) を使用し、設計特許を登録します。
CAD ファイルを完成させる前に、エンジニアリング チームと正式な DFM レビューを開始して、複雑な接合部を簡素化します。
工具予算を承認する前に、工場管理者と明確な許容限界および表面限界サンプルを確立してください。
50 ユニットのパイロット実行をスケジュールして、実際の輸送条件下で組立ラインの効率と梱包の耐久性を検証します。
潜在的なサプライチェーンのボトルネックを軽減するために、重要な独自ハードウェアの二次サプライヤーを確保します。
A: エンジニアリング検証テスト (EVT) は、基本的な構造および機能設計を証明します。設計検証テスト (DVT) は、製品が安全性、コンプライアンス、および外観の基準を満たしていることを確認します。生産検証テスト (PVT) は、工場ラインが製品を一貫して大規模に製造できることを検証します。
A: 製造可能性設計 (DFM) が欠如しているため、プロトタイプは量産に失敗します。問題は、工具の制限、材料バッチの変更、公差の積み重ねの問題、職人の手作業から自動化された工場プロセスへの移行などから発生します。
A: 「ゴールデン サンプル」は、すべての製品が一致する必要がある、承認された完璧な標準ユニットです。 「限界サンプル」は、木目、塗装仕上げの粗さ、アセンブリの堅さの許容可能なばらつきなど、ゴールデン サンプルからの最大許容偏差を定義します。
A: 米国では、ベビー用家具は CPSC 規制に準拠する必要があります。具体的な規格には、フルサイズのベビーベッドに関する ASTM F1169 や、転倒の危険を防ぐ衣類収納ユニットに関する ASTM F2057 が含まれます。
A: 一般的なパイロット実行には 50 ~ 100 ユニット、つまり初期量産量のおよそ 2 ~ 5% が含まれます。この量は、過度の経済的リスクを負うことなく、組立ラインの効率、工具の精度、およびパッケージングの耐久性をテストするのに十分です。
A: DFM は、特に製造プロセスを最適化するために製品を設計するエンジニアリング手法です。構造の完全性、安全性、美的基準を維持しながら、製品をより簡単かつ安価に大規模に生産できるようにすることを目的としています。
A: 梱包は ISTA (国際安全輸送協会) 規格を使用してテストされています。これには、フラットパックまたは組み立てられたアイテムが輸送や倉庫での取り扱いに無傷で耐えられることを確認するために、厳格な落下テスト、振動テスト、圧縮テストが含まれます。


