


Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-07-29 Origen: Sitio


Un prototipo impecable demuestra que un concepto de diseño funciona en un banco de trabajo. No garantiza que la fábrica pueda fabricar el mismo producto de manera confiable, segura o rentable a escala. Pasar de un único modelo hecho a mano a la producción en masa introduce graves riesgos. Se enfrenta a posibles fallos estructurales, incumplimiento de estrictas normas de seguridad de productos juveniles y enormes ineficiencias de fabricación. Lijar a mano una sola unidad lleva horas; replicar ese acabado en diez mil unidades requiere precisión automatizada. Para evitar retiradas costosas y retrasos en la producción, debe implementar un marco de validación riguroso de varias etapas antes de comprometerse con tiradas de fabricación a gran escala. La ejecución de las fases de prueba de validación de ingeniería (EVT), prueba de validación de diseño (DVT) y prueba de validación de producción (PVT) elimina sistemáticamente los riesgos funcionales, estéticos y escalables. Este enfoque estructurado garantiza que su Los muebles para bebés personalizados pasan sin problemas de un concepto a un producto listo para el mercado sin comprometer la seguridad infantil ni los plazos de producción.
La seguridad y el cumplimiento preceden a la escala: los prototipos deben pasar pruebas reglamentarias estrictas (p. ej., CPSC, ASTM) de toxicidad, integridad estructural y riesgos de atrapamiento antes de que comience el mecanizado.
El diseño para la fabricabilidad (DFM) no es negociable: un prototipo exitoso debe traducirse en procesos repetibles; Las juntas o acabados personalizados complejos pueden requerir simplificación para mantener la economía de la unidad.
El marco de validación de tres etapas: prueba de validación de ingeniería (EVT), prueba de validación de diseño (DVT) y prueba de validación de producción (PVT) eliminan sistemáticamente los riesgos funcionales, estéticos y escalables.
Las pruebas piloto mitigan la exposición financiera: la ejecución de una producción en lotes pequeños identifica ineficiencias de ensamblaje y errores de herramientas antes de comprometer capital para la producción en masa.
Muchos operadores operan bajo la idea errónea de que un prototipo aprobado está listo para la fábrica. Existe una enorme brecha entre fabricar una unidad perfecta y fabricar diez mil unidades idénticas. Un prototipo suele ser elaborado por artesanos cualificados utilizando técnicas manuales. La producción en masa depende de la automatización de las máquinas, materiales estándar y operadores de fábrica con distintos niveles de habilidad. No se puede escalar la artesanía sin aumentar exponencialmente las horas de trabajo.
Al hacer la transición a la producción a ritmo continuo, varias variables cambian inmediatamente. El trabajo artesanal se sustituye por máquinas automatizadas de fresado CNC y encoladoras de cantos. Los materiales naturales como la madera maciza de pino o de haya experimentan variaciones en el secado en horno que afectan las dimensiones y la estabilidad. Un prototipo construido en un estudio de diseño con clima controlado se comporta de manera diferente a la madera procesada en un ambiente industrial húmedo. Las técnicas de prototipos hechos a medida, como el lijado manual meticuloso o la carpintería personalizada, no logran traducirse en líneas de producción de alta velocidad. Las fábricas requieren ubicaciones estandarizadas de clavijas, cerraduras de leva y espesores de paneles uniformes para mantener el rendimiento.
Saltarse las etapas de validación tiene graves consecuencias en la planta de producción. El escalado prematuro da como resultado altas tasas de defectos, tolerancias inconsistentes y retiros catastróficos de productos. En la industria de muebles juveniles, una falla estructural o un defecto de acabado es un peligro crítico para la seguridad. La implementación del Diseño para la Fabricabilidad (DFM) garantiza que el diseño se pueda producir de manera eficiente. DFM obliga a los ingenieros a observar cada componente y preguntarse si se puede simplificar, combinar con otra pieza o eliminar por completo sin comprometer la integridad estructural.
Sustitución de materiales: Reemplazar prototipos de maderas exóticas con calidades de madera sostenibles y fácilmente disponibles.
Simplificación de juntas: conversión de juntas complejas de mortaja y espiga en sistemas de bloqueo de leva minifix y pasador estándar para un montaje más rápido.
Estandarización de acabados: Pasar de aceites frotados a mano a lacas no tóxicas curadas con UV automatizadas.
Consolidación de hardware: Reducir la cantidad de tamaños de tornillos únicos necesarios para el ensamblaje final para minimizar el error del usuario.
Las pruebas de validación de ingeniería (EVT) establecen los requisitos mecánicos y estructurales básicos para productos juveniles. Esta etapa demuestra que el diseño fundamental es estructuralmente sólido y puede soportar el uso previsto y el abuso previsible. Estás probando la física del diseño, no la estética.
La acumulación de tolerancia es una verificación crítica durante la EVT. Las tolerancias de las piezas individuales se combinan cuando se fabrican en lotes. Variaciones milimétricas menores en un El juego de mesa para niños personalizado crea inestabilidad estructural o espacios peligrosos durante el montaje final. Si una pata es 1 mm demasiado larga y el casquillo de la mesa es 1 mm demasiado poco profundo, el espacio resultante de 2 mm crea una oscilación. Los ingenieros deben verificar el ajuste de las piezas en docenas de muestras aleatorias para garantizar un ensamblaje consistente.
Las pruebas de carga y estrés son primordiales para los productos infantiles. Los productos se someten a pruebas rigurosas de límites de peso y resistencia al impacto. A Una cuna personalizada requiere pruebas exhaustivas de resistencia del soporte del colchón, comprobaciones de la durabilidad de las lamas y evaluaciones de la integridad de las barandillas laterales bajo pruebas de carga cíclica. Dejamos caer pesas pesadas sobre el sistema de soporte del colchón repetidamente para simular a un niño pequeño que salta. También se debe evaluar la confiabilidad de los herrajes y sujetadores. Los insertos, pernos y mecanismos de bloqueo deben soportar repetidos montajes y desmontajes sin pelar ni aflojar las roscas.
La evaluación del estrés ambiental evalúa cómo reaccionan los materiales prototipo a los cambios de humedad y temperatura. La madera es higroscópica; absorbe y libera humedad. Colocamos muestras de EVT en cámaras ambientales, sometiéndolas a ciclos de calor extremo y alta humedad. Esto evita que la madera se deforme, se separen las juntas y se produzcan fallos en el adhesivo durante el transporte marítimo y el almacenamiento en almacén a largo plazo.
Categoría de prueba EVT |
Método de prueba |
Criterios de aprobación |
|---|---|---|
Pruebas de carga estática |
Aplique pesos fijos a los puntos centrales estructurales durante 24 horas. |
Cero deflexión, agrietamiento o separación de juntas. |
Pruebas de impacto dinámico |
Deje caer una masa específica desde una altura determinada sobre la base del colchón. |
El hardware permanece seguro; sin fallo estructural. |
Prueba de vibración cíclica |
La máquina sacude la unidad ensamblada 10.000 veces. |
Los sujetadores no se aflojan; la unidad permanece rígida. |
Ciclismo ambiental |
Exponga la unidad a 85% de humedad y 40°C durante 72 horas. |
El contenido de humedad de la madera permanece estable; sin deformaciones. |
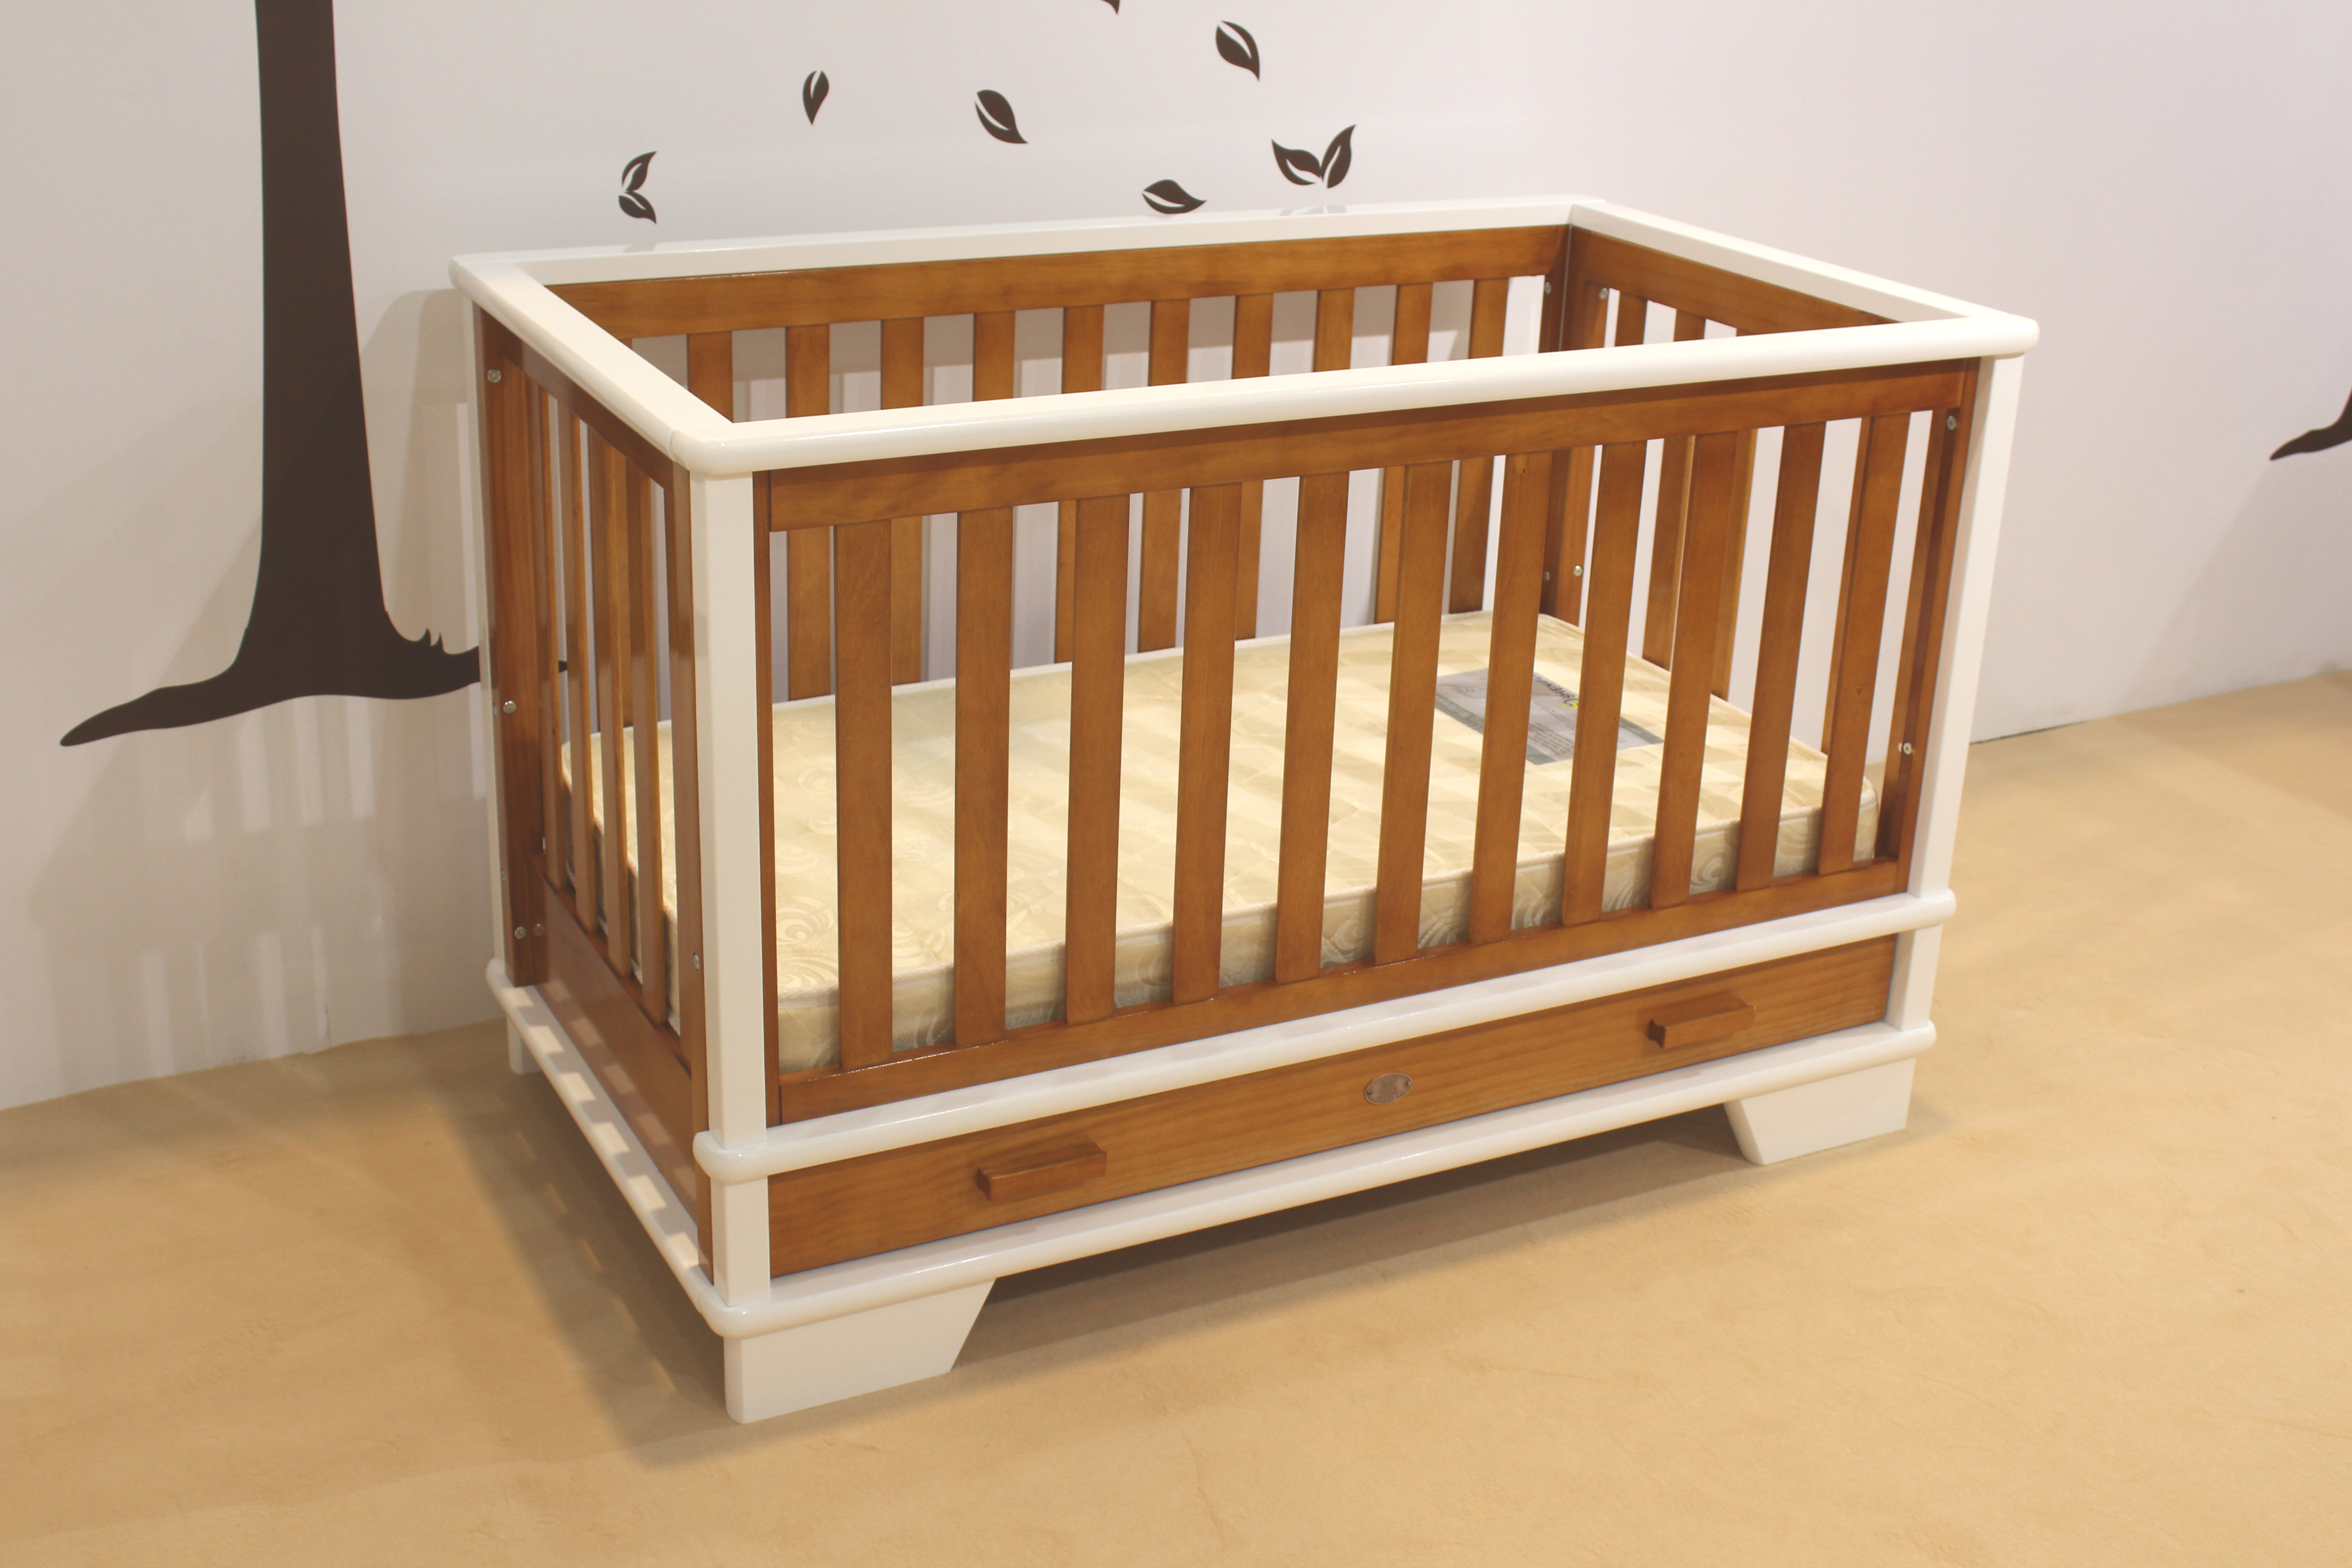
Las pruebas de validación de diseño (DVT) cambian el enfoque de la integridad estructural en bruto a la seguridad del usuario, el cumplimiento normativo y la aprobación cosmética final. Esta etapa garantiza que el producto cumpla con todos los requisitos legales y estándares de la marca antes de que comience la producción en masa. Usted está asegurando el aspecto final, la sensación y la seguridad legal del producto.
Las certificaciones de toxicidad y materiales son obligatorias. Todas las pinturas, barnices, textiles y maderas diseñadas utilizadas en productos juveniles deben someterse a pruebas de plomo, ftalatos, COV y metales pesados. El cumplimiento de estos estándares no es negociable para ingresar al mercado. Los laboratorios de pruebas de terceros deben verificar que los revestimientos de las superficies contengan menos de 90 partes por millón (ppm) de plomo.
Los riesgos de vuelco y el centro de gravedad deben evaluarse cuidadosamente en el caso de mercancías pesadas. A La cómoda infantil personalizada debe someterse a pruebas de estabilidad específicas para garantizar el cumplimiento de las medidas antivuelco (ASTM F2057). Esto implica probar los sistemas de bloqueo de cajones, que evitan que varios cajones se abran simultáneamente, y evaluar la estabilidad de la unidad con pesos de 50 libras que cuelgan de los cajones extendidos.
Los estándares de atrapamiento y espaciado requieren controles dimensionales estrictos. Las tolerancias deben controlarse estrictamente para evitar atrapamientos de extremidades, cabeza o torso. Estas comprobaciones se aplican a ejes, rieles y recortes decorativos. Utilizamos sondas de prueba estandarizadas para garantizar que los espacios sean demasiado pequeños para que entre un dedo o lo suficientemente grandes como para que una cabeza no se atasque. La consistencia cosmética se establece definiendo una 'Muestra Dorada', el estándar absoluto para la producción. Las muestras de límites definen variaciones visuales y táctiles aceptables, como la variación de la veta de la madera natural, la combinación de colores y los límites de rugosidad del acabado de la pintura en diferentes lotes.
Las pruebas de validación de producción (PVT) pasan de las pruebas de productos a las pruebas de procesos. Evalúa la línea de producción real en condiciones reales de fábrica para garantizar que el proceso de fabricación pueda producir constantemente productos de calidad a escala. Estás probando la capacidad de la fábrica para fabricar el producto, no sólo el producto en sí.
La verificación de herramientas y plantillas es el primer paso. Las fábricas deben confirmar que los moldes, las plantillas de corte y los accesorios CNC produzcan piezas dentro de las tolerancias exactas especificadas en los archivos CAD de ingeniería finales. Cualquier desviación aquí resulta en problemas generalizados de montaje. Pasamos 50 piezas por la máquina CNC y medimos cada una con calibradores digitales para verificar la calibración de la máquina.
La lista de materiales (BOM) y la congelación del proceso bloquean las especificaciones técnicas precisas de cada componente. Desde selladores de madera no tóxicos hasta tornillos de montaje seguros para niños, esto garantiza que no se sustituyan componentes no autorizados durante el montaje en masa. Las pruebas de estrés de la cadena de suministro evalúan la coherencia y confiabilidad de los proveedores de materias primas. Adquirir materiales naturales consistentes, como elementos tejidos no tóxicos o grados de madera específicos para un El soporte de cesta Moisés personalizado requiere una gestión sólida de proveedores. Si el principal proveedor de madera enfrenta escasez, la fábrica no puede sustituirla por madera de menor calidad sin autorización.
Control de calidad entrante (IQC): inspeccionar la madera en bruto para determinar el contenido de humedad y los herrajes para verificar la precisión del hilo antes de ingresar a la fábrica.
Control de calidad en proceso (IPQC): Comprobación de las dimensiones de la pieza inmediatamente después del fresado CNC y antes de la fase de pintura.
Control de calidad final (FQC): ensamblaje de unidades aleatorias del lote terminado para verificar el ajuste, el acabado y la integridad del empaque.
Analizar cómo las realidades de producción impactan el costo final de los bienes vendidos (COGS) dicta la rentabilidad. El rendimiento de material y la reducción de residuos desempeñan un papel importante. Ligeras modificaciones de diseño mejoran drásticamente la utilización del material en madera estándar o láminas de MDF. La optimización de los diseños de anidamiento CNC reduce el desperdicio y reduce los costos de material. Si ajustar el tamaño de un panel media pulgada le permite colocar cuatro paneles en una hoja en lugar de tres, reducirá instantáneamente los costos de material en un 25 por ciento.
El tiempo de montaje y la eficiencia del embalaje presentan compensaciones conceptuales. Los componentes preensamblados generan mayores volúmenes de envío y costos de flete, pero ofrecen una mejor experiencia al cliente desde el primer momento. Los diseños de paquete plano reducen los costos de envío pero aumentan el riesgo de errores de ensamblaje por parte del usuario y daños en el embalaje. Debe evaluar estos factores para determinar el mejor enfoque para su modelo de distribución.
La estructuración de un experimento piloto de 50 a 100 unidades sirve como control final. Esta ejecución de lotes pequeños valida los tiempos de la línea de ensamblaje, las pruebas de caída de los empaques en tránsito y la economía de la unidad final antes de autorizar la producción a gran escala. Es un paso fundamental para identificar y resolver ineficiencias sin arriesgar un capital masivo. Realizamos un seguimiento del tiempo exacto que le toma a un trabajador ensamblar la unidad en la línea; si se necesitan 15 minutos en lugar de los 8 minutos proyectados, debemos rediseñar el proceso de montaje.
La selección de socios de fabricación y la combinación de capacidades dictan el éxito de la producción. Debe hacer coincidir la complejidad del producto con las capacidades específicas de una fábrica. Verifique que el fabricante posea la maquinaria precisa, como enrutadores CNC de 5 ejes, y los sistemas de gestión de calidad necesarios para las tolerancias juveniles del producto.
Gestionar las dependencias de proveedores requiere diversificar los proveedores de componentes. Adquirir sujetadores para juntas patentados o acabados especializados a prueba de niños de múltiples proveedores evita cuellos de botella en la producción si un proveedor no cumple con los plazos de entrega. Nunca confíe en una sola fuente para un componente de seguridad crítico.
Navegar por los cambios regulatorios implica establecer un marco para el monitoreo continuo del cumplimiento. Asegúrese de que las actualizaciones de la CPSC, ASTM o las normas internacionales de seguridad de productos juveniles se reflejen inmediatamente en las series de producción para mantener el acceso al mercado y la seguridad del consumidor. La protección de la propiedad intelectual (PI) también es fundamental. Tome medidas para proteger los diseños patentados y los mecanismos de unión mecánica al compartir archivos y prototipos CAD con fabricantes extranjeros o externos. Utilice acuerdos de confidencialidad (NDA) y registre patentes de diseño antes de transmitir los archivos de ingeniería finales.
Inicie una revisión formal de DFM con su equipo de ingeniería para simplificar uniones complejas antes de finalizar los archivos CAD.
Establezca límites de tolerancia claros y muestras de límites cosméticos con el gerente de su fábrica antes de autorizar los presupuestos de herramientas.
Programe una ejecución piloto de 50 unidades para validar la eficiencia de la línea de montaje y la durabilidad del embalaje en condiciones de tránsito reales.
Asegure proveedores secundarios para hardware propietario crítico para mitigar posibles cuellos de botella en la cadena de suministro.
R: La prueba de validación de ingeniería (EVT) demuestra el diseño estructural y funcional básico. La prueba de validación de diseño (DVT) garantiza que el producto cumpla con los estándares cosméticos, de cumplimiento y de seguridad. La prueba de validación de producción (PVT) verifica que la línea de fábrica pueda fabricar el producto de manera consistente a escala.
R: Los prototipos fallan en la producción en masa debido a la falta de Diseño para la Manufacturabilidad (DFM). Los problemas surgen de las limitaciones de las herramientas, los cambios en los lotes de materiales, los problemas de acumulación de tolerancias y el cambio del trabajo manual artesanal a los procesos de fábrica automatizados.
R: Una 'Muestra Dorada' es la unidad estándar perfecta y aprobada que toda la producción debe igualar. Una 'Muestra límite' define la desviación máxima aceptable de la Muestra dorada, como variaciones aceptables en la veta de la madera, la rugosidad del acabado de la pintura o la estanqueidad del ensamblaje.
R: En EE. UU., los muebles para bebés deben cumplir con las normas de la CPSC. Los estándares específicos incluyen ASTM F1169 para cunas de tamaño completo y ASTM F2057 para unidades de almacenamiento de ropa para evitar riesgos de vuelco.
R: Una ejecución piloto típica incluye de 50 a 100 unidades, o aproximadamente del 2 al 5 % del volumen de producción en masa inicial. Esta cantidad es suficiente para probar la eficiencia de la línea de montaje, la precisión de las herramientas y la durabilidad del embalaje sin un riesgo financiero excesivo.
R: DFM es la práctica de ingeniería de diseñar productos específicamente para optimizar el proceso de fabricación. Su objetivo es hacer que el producto sea más fácil y económico de producir a escala, manteniendo al mismo tiempo la integridad estructural, la seguridad y los estándares estéticos.
R: El embalaje se prueba utilizando los estándares ISTA (Asociación Internacional de Tránsito Seguro). Esto implica rigurosas pruebas de caída, pruebas de vibración y pruebas de compresión para garantizar que los artículos ensamblados o en paquete plano sobrevivan ilesos al tránsito y al manejo en el almacén.


